

Wie finde ich das passende Bandsägeblatt?
Warum die richtige Auswahl entscheidend ist
Bei der Auswahl eines Bandsägeblatts reicht es nicht, nur auf Material oder Bandlänge zu schauen. Entscheidend ist, was tatsächlich gesägt wird und unter welchen Bedingungen. Ein dünnwandiges Rohr verhält sich beim Sägen anders als Vollmaterial, ein Profil oder mehrere Werkstücke, die gleichzeitig gesägt werden.
Dazu kommen Zahnteilung, Zahnform, Schränkung sowie Breite und Dicke des Bandes. Wenn diese Punkte nicht zur Anwendung passen, merkt man das meist schnell: Das Blatt läuft unruhig, die Zähne werden zu stark belastet, Späne können nicht sauber abgeführt werden oder der Schnitt wird unnötig langsam.
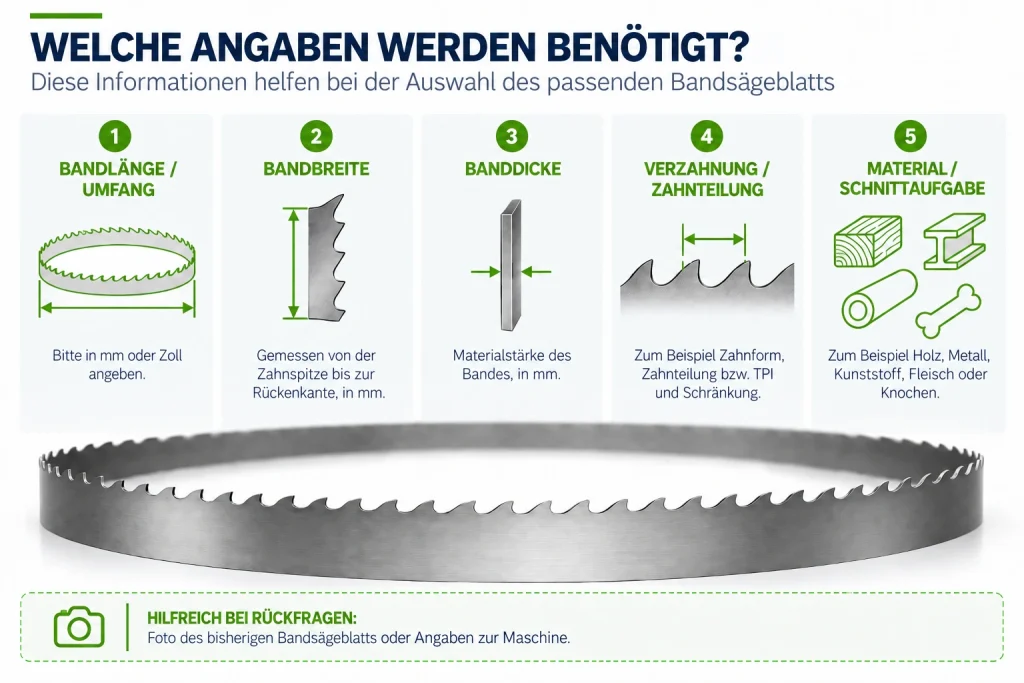
Deshalb sollte die Auswahl immer bei Material, Werkstückform, Schnittaufgabe und Maschine beginnen. Erst wenn diese Punkte klar sind, lässt sich sinnvoll entscheiden, welche Abmessungen, Verzahnung und Ausführung zum Einsatz passen.
Material und Schnittaufgabe bestimmen das Sägeblatt
Nicht jedes Material stellt dieselben Anforderungen an ein Bandsägeblatt. Bei Stahl und Edelstahl spielen unter anderem Härte, Zähigkeit und die entstehende Wärme eine Rolle. Aluminium und andere weichere Metalle lassen sich leichter zerspanen, erzeugen dabei aber andere Späne und benötigen ausreichend Platz im Zahnzwischenraum.
Bei Holz kommen andere Eigenschaften hinzu. Je nach Holzart, Feuchtigkeit und Faserrichtung kann sich das Schnittverhalten deutlich unterscheiden. Für schnelle Längsschnitte werden deshalb andere Zahngeometrien und Zahnteilungen eingesetzt als für feinere Schnitte oder das Sägen von Konturen. Auch Kunststoffe können je nach Härte und Aufbau sehr unterschiedlich reagieren und bei ungeeigneten Schnittbedingungen beispielsweise stärker erwärmen oder an der Schnittkante ausbrechen.
Maschine und Bandabmessungen richtig bestimmen
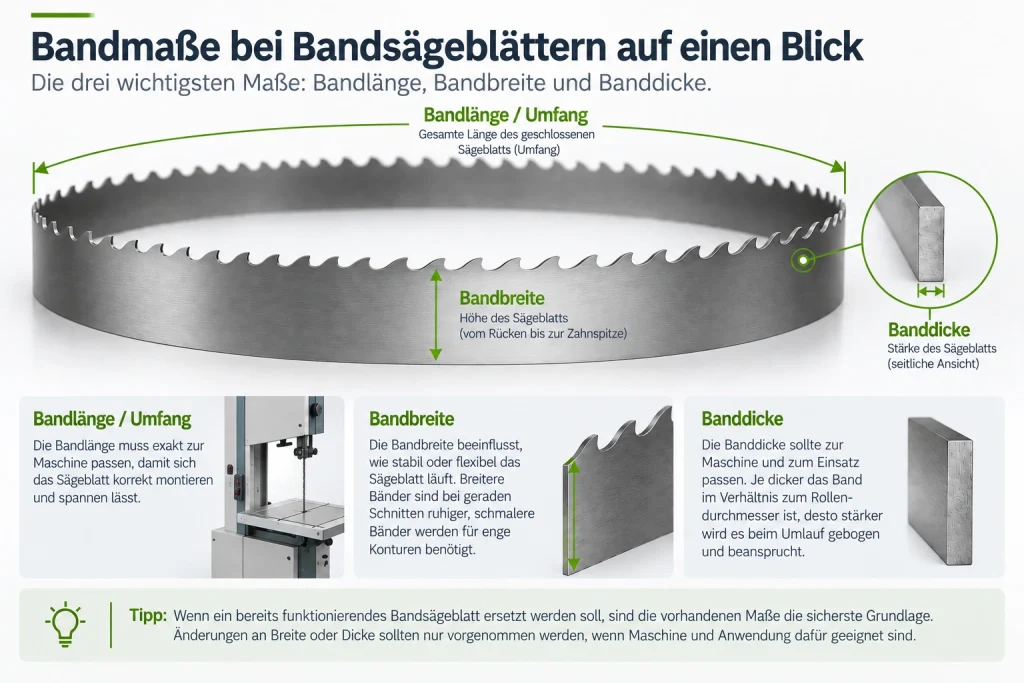
Ist geklärt, welches Material gesägt wird und wie das Werkstück aufgebaut ist, muss das Bandsägeblatt zur vorhandenen Maschine passen. Bandlänge, Bandbreite und Banddicke sind dabei nicht frei wählbar. Sie werden in erster Linie durch die Bandsäge, die Rollenführung und den vorgesehenen Einsatz bestimmt.
Die Bandlänge muss exakt zur Maschine passen, damit sich das Sägeblatt überhaupt korrekt montieren und spannen lässt. Bei Breite und Dicke geht es dagegen stärker darum, wie stabil oder beweglich sich das Blatt während des Schnitts verhält. Ein breiteres Band läuft bei geraden Schnitten ruhiger, während für enge Konturen ein schmaleres Blatt benötigt wird.
Auch die Banddicke kann nicht beliebig erhöht werden. Das Blatt wird bei jedem Umlauf über die Rollen gebogen und wieder gestreckt. Je dicker das Band im Verhältnis zum Rollendurchmesser ist, desto stärker wird es dabei beansprucht.
Wenn ein bereits funktionierendes Bandsägeblatt ersetzt werden soll, sind die vorhandenen Maße deshalb zunächst die sicherste Grundlage. Änderungen an Breite oder Dicke sollten nur vorgenommen werden, wenn Maschine und Anwendung dafür geeignet sind.
Die richtige Zahnteilung beim Bandsägeblatt wählen
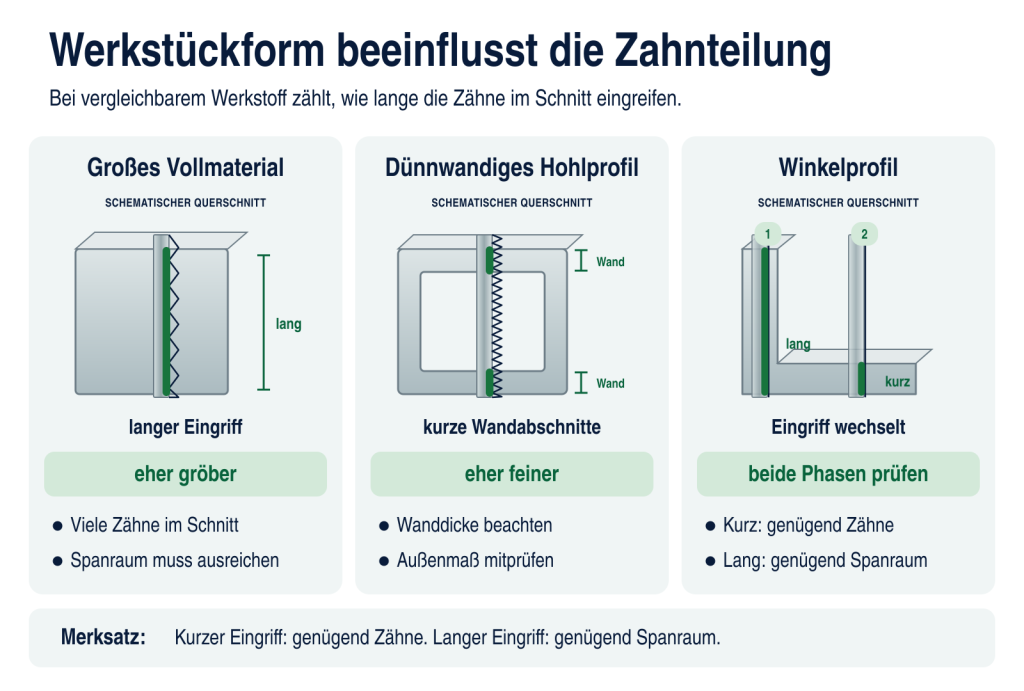
Die Zahnteilung gehört zu den wichtigsten Kriterien bei der Auswahl eines Bandsägeblatts. Sie beschreibt den Abstand der Zähne zueinander und bestimmt damit auch, wie viele Zähne während des Sägens gleichzeitig im Werkstück arbeiten. Welche Zahnteilung passt, hängt vor allem von der Eingriffslänge des Sägebands im Material und vom zu sägenden Werkstoff ab.
Bei Vollmaterial lässt sich diese Eingriffslänge vergleichsweise einfach über den zu sägenden Querschnitt bestimmen. Bei Rohren und Profilen sieht das anders aus: Während das Bandsägeblatt durch das Werkstück läuft, verändert sich ständig, wie viel Material gerade von den Zähnen erfasst wird. Bei Lagen- oder Bündelschnitten kommen zusätzlich mehrere Wandungen gleichzeitig in den Eingriff. Genau deshalb reicht es nicht aus, die Zahnteilung nur anhand von „Stahl“, „Holz“ oder „Aluminium“ auszuwählen.
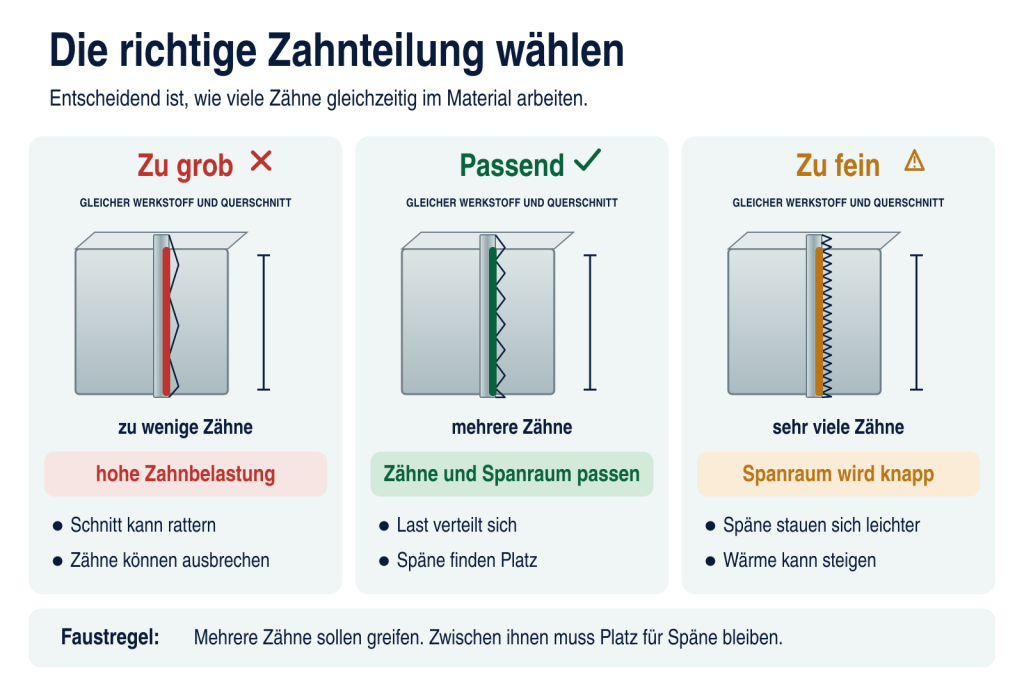
Gleichzeitig muss zwischen den Zähnen genügend Raum bleiben, um die beim Sägen entstehenden Späne aufzunehmen und aus dem Schnitt herauszuführen. Eine passende Zahnteilung sorgt deshalb dafür, dass genügend Zähne im Material arbeiten, ohne den Spanraum unnötig klein zu machen. Als grundlegende Orientierung sollten mindestens drei Zähne gleichzeitig im Eingriff sein.
Was passiert bei einer zu feinen oder zu groben Zahnteilung?
Bei dünnwandigen Rohren und Profilen wird eine zu grobe Zahnteilung besonders dann zum Problem, wenn das Band in eine Wandung eintritt. Greifen dort nur wenige Zähne gleichzeitig, liegt die Schnittlast auf wenigen Schneiden. Das Blatt kann unruhig laufen, und im ungünstigen Fall brechen Zähne aus.
Bei größerem Vollmaterial kann eine zu feine Zahnteilung die Spanabfuhr erschweren. Zwar arbeiten viele Zähne gleichzeitig im Schnitt, zwischen ihnen bleibt jedoch wenig Spanraum für das abgetragene Material. Werden die Späne nicht zuverlässig abgeführt, erwärmt sich das Band stärker und die Schnittqualität kann leiden.
Konstante und variable Zahnteilung
Bei einer konstanten Zahnteilung bleibt der Abstand zwischen den Zähnen über das gesamte Bandsägeblatt gleich. Bei einer variablen Zahnteilung wechseln die Zahnabstände innerhalb eines bestimmten Bereichs. Eine Angabe wie 2–3 ZpZ beschreibt also keine einzelne feste Teilung, sondern einen wechselnden Zahnabstand innerhalb dieses Bereichs.
Der Vorteil einer variablen Zahnteilung liegt vor allem darin, dass die Zähne nicht immer im gleichen Rhythmus in das Material eingreifen. Dadurch können Schwingungen und Laufgeräusche reduziert werden. Gleichzeitig lässt sich mit einer variablen Teilung ein größerer Bereich unterschiedlicher Werkstückabmessungen abdecken.
Welche Zahnteilung tatsächlich passt, hängt weiterhin in erster Linie von Eingriffslänge, Werkstoff und dem verwendeten Sägeband ab. Bei Rohren und Profilen kommt es dabei besonders auf die Wandstärke und darauf an, wie viel Material die Zähne während des Schnitts tatsächlich erfassen.
Was bedeutet TPI beziehungsweise ZpZ?
Bei Bandsägeblättern wird die Zahnteilung häufig nicht direkt in Millimetern angegeben, sondern als TPI oder ZpZ. TPI steht für Teeth per Inch, ZpZ für Zähne pro Zoll. Beide Angaben bedeuten dasselbe: Sie geben an, wie viele Zähne sich auf einer Länge von 25,4 Millimetern befinden.
Ein Bandsägeblatt mit einer konstanten Zahnteilung von 6 ZpZ besitzt entsprechend sechs Zähne pro Zoll. Je höher der Wert ist, desto dichter stehen die Zähne beieinander und desto feiner ist die Zahnteilung. Ein niedriger Wert steht dagegen für größere Zahnabstände und eine gröbere Teilung.
Bei einer variablen Zahnteilung werden zwei Werte angegeben, beispielsweise 6/10 ZpZ. Die 6 steht dabei für den größeren Zahnabstand, die 10 für den kleineren. Die Angabe beschreibt den Bereich, in dem die Zahnabstände entlang des Bandes wechseln.
Welche Zahnform passt zur Schnittaufgabe?
Nach der Zahnteilung lohnt sich ein Blick auf die Form der Zähne. Sie beeinflusst, wie der einzelne Zahn in das Werkstück greift und das abgetragene Material aus dem Schnitt führt. Deshalb können sich zwei Bandsägeblätter mit gleicher Zahnteilung unterschiedlich verhalten, wenn ihre Zahnkonturen verschieden geformt sind.
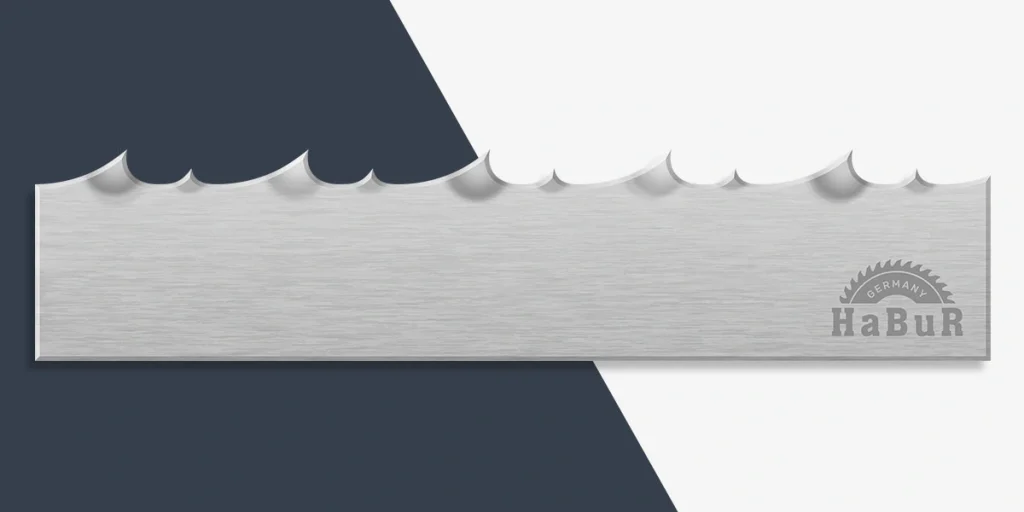
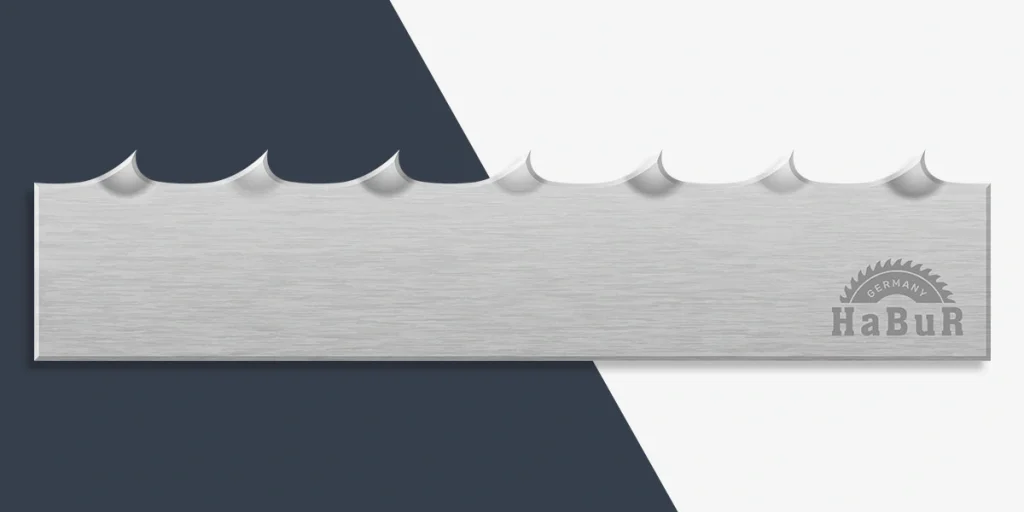
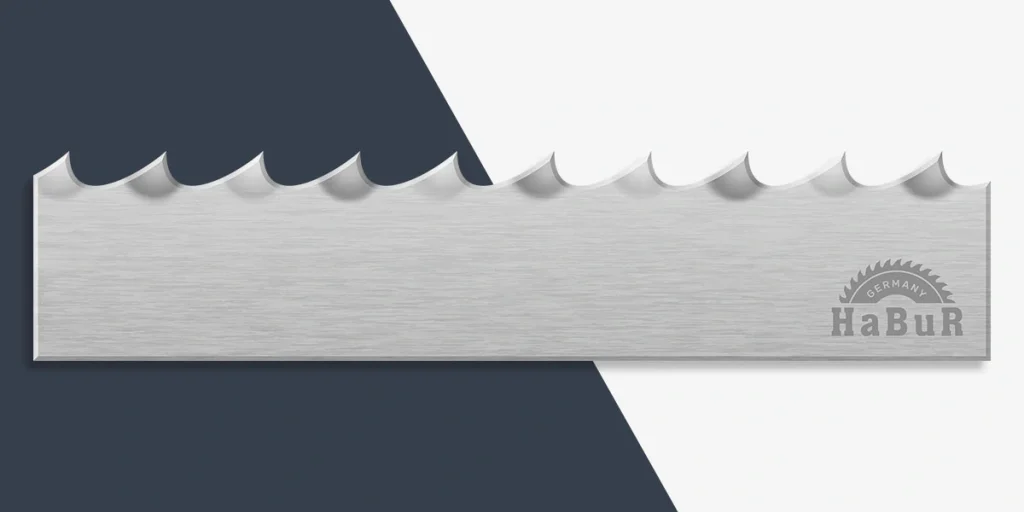
Bei Holz zeigt sich die Bedeutung der Zahnform besonders dann, wenn viel Material aus dem Schnitt transportiert werden muss. Wird ein dickes Werkstück längs aufgetrennt, benötigen die entstehenden Späne ausreichend Platz zwischen den Zähnen. Je nach Schnitthöhe und gewünschter Schnittfläche kommen deshalb unterschiedliche Zahnprofile infrage. Die HaBuR-Profile H, NV–N und NU–0 zeigen anschaulich, wie verschieden Zahnkonturen gestaltet sein können.


Auch bei Bandsägeblättern für Fleisch und Fisch muss die Verzahnung zur konkreten Aufgabe passen. Tiefgefrorene Produkte, frisches Fleisch mit Knochen und Karkassen stellen unterschiedliche Anforderungen an die Schneidzähne. HaBuR bietet dafür unter anderem geschärfte Zähne und Ausführungen mit speziell gehärteten Zahnspitzen an. Für die Auswahl sollte daher immer angegeben werden, welches Produkt gesägt wird, ob es frisch oder gefroren ist und ob Knochen mitgetrennt werden.
Warum ist die Schränkung wichtig?
Auch ein Bandsägeblatt mit passender Zahnteilung und Zahnform braucht im Schnitt genügend seitlichen Freiraum. Bei einem geschränkten Blatt stehen die Zähne dafür leicht über den Bandkörper hinaus: einige nach links, andere nach rechts. Sie schneiden eine Fuge, die etwas breiter ist als das Band selbst. Dieser Freiraum wird Freischnitt genannt.
Beim Auftrennen eines dickeren Holzstücks wird deutlich, warum das wichtig ist. Während die Zähne Material abtragen, folgt ihnen der Bandkörper durch die entstandene Fuge. Ist sie zu eng, reiben seine Seiten an den Schnittflächen oder das Blatt kann klemmen. Die Schränkung gibt dem Band den nötigen Platz, ohne dass dafür das ganze Band breiter sein muss.
Eine größere Schränkung schafft zwar mehr Platz, verbreitert aber auch die Schnittfuge. Bei manchen Bandsägeblättern entsteht der nötige Freischnitt zudem durch Schneiden, die bereits breiter sind als der Bandkörper. Wie dieser Freiraum erzeugt wird, gehört deshalb ebenso zur Blattauswahl wie Zahnteilung und Zahnform.
Welcher Schneidstoff passt zur Anwendung?
Bei jedem Umlauf wird der Bandkörper über die Rollen der Maschine gebogen. Die Zahnspitzen treffen dagegen immer wieder auf das Werkstück. Beide Bereiche werden unterschiedlich beansprucht: Das Band muss beweglich bleiben, während die Schneiden dem Verschleiß beim Sägen standhalten sollen. Deshalb sagt das Material des Bandkörpers allein noch nicht alles über die Zähne aus.
Bei Bandsägeblättern aus Kohlenstoffstahl können die Zahnspitzen je nach Ausführung zusätzlich gehärtet sein. Ein Bimetallblatt verbindet einen flexiblen Bandkörper mit einer Schneide aus Schnellarbeitsstahl, kurz HSS. Bei hartmetallbestückten Blättern sitzt der Schneidstoff als Hartmetall an den Zähnen. Zwei Blätter mit gleichen Abmessungen und gleicher Zahnteilung können sich dadurch im Einsatz deutlich unterscheiden.
Die härteste Schneide ist aber nicht automatisch für jede Aufgabe die passende. Wer regelmäßig Karkassen trennt, beansprucht die Zähne anders als beim Längsschnitt durch Holz. Welcher Schneidstoff sinnvoll ist, hängt deshalb vom Werkstück, der Beanspruchung im Betrieb und der vorhandenen Maschine ab.